

Įmonės profilis
„Wenzhou Jingfei“ plastikinės mašinos yra Wenzhou Ruiane, viename iš daugiausia garsių Mechanizmo miesto. Mūsų įmonė yra šilumos formavimo aparato gamyba, mūsų įmonė yra technologijų inovacijų įmonė, įskaitant mašinų projektavimą, atsarginių dalių gamybą, įmokas, komisinius ir pelėsių projektavimą ir tt. Mūsų įmonė naudoja šiuolaikinį profesionalų valdymą, vykdykite koncepciją „Geriausia kokybė yra pagrindinė pastato reputacija, dažniausiai svarbi“. Apdorojimo metu mes sunkiai kontroliuojame kokybę, atmetame visas diskvizifikavimo dalis.
Kodėl verta rinktis mus
Mūsų gamykla
„Wenzhou Jingfei“ plastikinės mašinos yra Wenzhou Ruiane, viename iš daugiausia garsių Mechanizmo miesto. Mūsų įmonė yra šilumos formavimo mašinos gamyba, mūsų įmonė yra technologijų inovacijų įmonė, įskaitant mašinų projektavimą, atsarginių dalių gamybą, įmokas, komisinius ir formų projektavimą ir tt
Mūsų produktai
Mes turime termogorių mašinos / ekstruderio gamybos liniją / vakuuminį formavimo mašiną / lizdinių plokštelių pakavimo liniją.
Gamybos rinka
Mūsų mašina plačiai parduodama JAV, Graikijoje, Serbijoje, Indonezijoje, Vietname, Malaizijoje, Viduriniuose Rytuose, Pietų Amerikoje.
Mūsų paslauga
Po aptarnavimo mes tiekiame 24 valandas. Mes taip pat siunčiame inžinierių į klientų darbo parduotuvę įmokas ir užsakome mašiną. Turime vienerių metų garantijos laiką, per šį laiką visos daugiausia skaldytos mašinos dalys, mes nemokamai pakeisime naujas dalis.

PP maisto dėžutės slėgio termogoriaus mašina Naudokite orą, kad susidarytumėte lizdinę plokštelę, stangrinančią įmonę ir šulinį, pjaustydami sklandų ir tvarkingą.

Mikrobangų vienkartinis plastikinis valgis priešpiečių dėžutė Termoforminis aparatas daugiausia gamina PP maisto dėžutes, pietų dėžutes, gali termiškai formuoti PP/PS/PVC/PET.

Visiškai automatinė kiaušinių dėklų dėklų, maisto dėžučių, greito maisto dėžučių termogoriaus mašina.

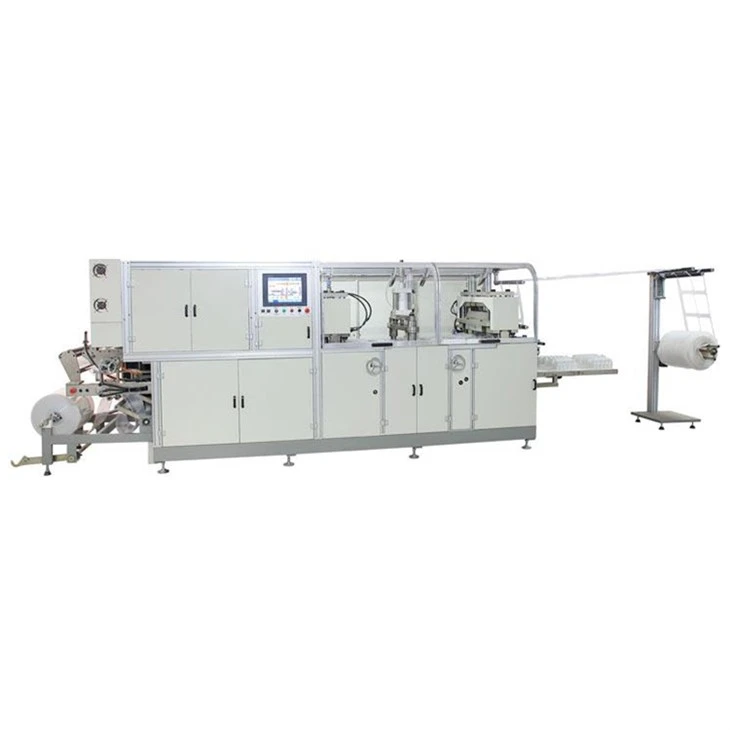
Automatinė plastikinė termogoriaus mašina
Automatinė plastikinė termogoriaus mašina yra specialus PP, PS, PVC, PET, PLA, BOPS plėvelės dizainas.

Maisto dėžutės šilumos formavimo mašina projektuoja mūsų techninę, ši mašina yra daugiausia pažengusi mašina Kinijoje.

Torto dėklo formavimo mašina
Plastikinių dėklų formavimo mašina galėtų gaminti produktus, plačiai naudojamus maisto, farmacijos, kosmetikos, kasdienio chemijos, kietų dirbinių, kanceliarinių prekių ir kt

PP vakuuminio formavimo mašina
Plastikinė termogentinė mašina išimama iš daugybės skirtingų rūšių šalinimo plastikinių gaminių, dangčio maisto dėžutės, sausainių dėklų, ledų dėklų žaislinių dėklų.

Mažos formavimo zonos mašina Naudokite oro pūtimo formavimą plastiką, galėtų naudoti PP/PS/PVC/PET skirtingų rūšių žaliavą.

„Mini 3“ stoties termogoriaus mašina
„Mini 3“ stoties šilumos formavimo aparatas daugiausia veikia PP maisto dėžutėje, naminių gyvūnėlių kiaušinių padėkluose. PP dangtis, pp sausainių dėklai ir kt.
Kas yra plastikinė liejimo mašina
Dideliems plastikinių dalių kiekiams gaminti naudojamos plastikinės liejimo mašinos. Žmonės juos naudoja įvairiose pramonės šakose, įskaitant automobilių, kosmoso, medicinos ir vartojimo produktus. Įpurškimo dalys yra pagamintos lydymosi plastikinėmis granulėmis ir įpurškiant jas į pelėsio ertmę. Susidaro norima dalies forma, dalis atvėsinama ir išmetama iš pelėsio. Galima rasti daugybę skirtingų plastikinių įpurškimo formavimo mašinų, kurių kiekviena turi unikalias savybes ir galimybes. Kai kurios mašinos yra geresnės didelės apimties gamybai, o kitos yra idealios mažiems bėgimams ir prototipams. Mašinos dydis taip pat gali skirtis priklausomai nuo jūsų pagamintų dalių dydžio.
Plastikinės įpurškimo liejimo mašinos pranašumai
Lankstumas
Gamintojai gali pasirinkti plastikinių įpurškimo formų konstrukciją ir termoplastinio tipo, kuris naudojamas kiekvienam komponentui. Tai reiškia, kad įpurškimo liejimo procesas gali sudaryti įvairius komponentus, įskaitant sudėtingas ir labai detalias dalis.
Efektyvumas
Kai procesas bus nustatytas ir išbandytas, įpurškimo liejimo mašinos gali atitikti didelės apimties gamybą. Naudojant elektros įpurškimo formavimo mašinas, procesas yra gana efektyvus energijoje.
Nuoseklumas
Jei proceso parametrai yra griežtai valdomi, įpurškimo liejimo procesas gali greitai pagaminti tūkstančius plastikinių dalių nuoseklios kokybės.
Ekonominis efektyvumas
Kai pelėsis (kuris yra brangiausias elementas) pastatytas, vienam komponentui gamybos kaina yra palyginti maža, ypač jei ji sukuriama didelėmis masinės gamybos apimtimis.
Plastikinių įpurškimo formavimo mašinų tipai
Hidraulinė įpurškimo liejimo mašina
Laidojimo proceso be nuotėkio sistemų sukūrimas yra vienas iš svarbiausių hidraulinės injekcijos aspektų. Hidraulinė alyva dažnai gali išsilieti į plastiką, sukeldamas trūkumus. Norint apsaugoti variklį, reikėjo atidžiai ištirti SEAL dizainą. Hidraulinės įpurškimo liejimo mašinos buvo populiarios dėl jų nebrangių išlaidų ir lengvumo priežiūros.
Elektros įpurškimo liejimo mašina
Nuo to laiko jis buvo naudojamas kaip didesnės hidraulinės mašinos pakaitalas. Didelės spartos aptarnavimo varikliai naudojami elektrinių įpurškimo formavimosi metu. Paprasta valdyti ir modernesnius nei tradiciniai hidrauliniai.
Remiantis injekcijos liejimo kaina, daugelis gamyklų renkasi tokio tipo mašiną. Taip yra dėl šios įrangos teikiamos komforto ir gamybos greičio, ji yra nepaprastai ekonomiška. Tuo pačiu metu elektrinė hidraulinė mašina reikalauja mažiau priežiūros ir turi skaitmeninio valdymo parinktį. Tai leidžia pritaikyti reikalingą energijos kiekį ir slėgį.
Hibridinė įpurškimo formavimo mašina
Šioje liejimo technologijoje sujungiami hidraulinės įpurškimo liejiniai ir elektrinės įpurškimo liejiniai. Jis buvo sukurtas turint abu liejimo pranašumus ir pasirodė esąs pranašesnis už ankstesnes dvi veisles. Šis liejimo būdas yra labai lankstus ir turi tokią pačią pardavimo kokybę kaip ir ankstesni dviejų tipų liejimo mašinos. Jis gali perjungti tarp nuolatinės srovės siurblio variklių ir hidraulinio siurblio, leisdamas kiekvienam veikti tik tada, kai to reikia. Dėl to nėra kokybės kompromisų.
Plastikinės įpurškimo liejimo mašinos veikia lydydamos plastikines granules ir įpurškiant jas į pelėsio ertmę. Mašinoje yra bunkeris, kuriame įkeliate plastikines granules, statinę, kurioje plastikas ištirpsta, įpurškimo blokas, kuriame įpurškiate išlydytą plastiką į formą, ir pelėsis, kuriame plastikas vėsta ir sukietėja.
Įpurškimo liejimo procesas prasideda nuo to, kad plastikinės granulės tiekiamos į bunkerį. Tada granulės kaitinamos ir ištirpsta statinėje, kurioje yra varžtas, kuris juda plastiką į priekį. Kai plastikas ištirpsta, tada įšvirkškite jį į pelėsio ertmę aukštu slėgiu, kur jis atvėsta ir sukietėja į norimą dalį.
Įpurškimo liejimo ciklą sudaro daugybė parametrų, kuriuos reikia griežtai valdyti, kad būtų užtikrinta bendra pagamintų plastikinių komponentų kokybė. Suprasti procesą ir parametrus tam tikru gyliu padės gamintojams nustatyti plastikinių komponentų gamintojus, kurie gali užtikrinti reikalingą kokybę ir nuoseklumą.
1 žingsnis: tinkamo termoplastinio ir pelėsio pasirinkimas
Prieš prasidedant faktiniam procesui, yra svarbiausia, kad būtų pasirinktos arba sukuriamos tinkamos termoplastikų ir plastikinių įpurškimo formos, nes tai yra pagrindiniai elementai, sukuriantys ir sudarantys galutinius komponentus. Iš tiesų, norėdami padaryti tinkamą pasirinkimą, gamintojai turi apsvarstyti, kaip termoplastinis ir pelėsis sąveikauja kartu, nes tam tikros rūšies plastikai gali būti netinkami tam tikram pelėsių dizainui.
Kiekvienas pelėsio įrankis yra sudarytas iš dviejų dalių: pelėsio ertmės ir šerdies. Pelėsio ertmė yra fiksuota dalis, į kurią įšvirkščiamas plastikas, o šerdis yra judanti dalis, kuri telpa į ertmę, kad padėtų sudaryti galutinę komponento formą. Priklausomai nuo reikalavimų, pelėsių įrankiai gali būti suprojektuoti taip, kad būtų pagaminti keli ar sudėtingi komponentai. Pakartotinis aukštas slėgis ir temperatūra, kurią pelėsių įrankiai yra dedami pagal vidutinius, paprastai jie gaminami iš plieno ar aliuminio.
2 žingsnis: Termoplastinio maitinimas ir lydymas
Įpurškimo formavimo mašinas gali vartoti hidraulika arba elektra. Essentra vis labiau keičia savo hidraulines mašinas į elektrinius įpurškimo liejimo mašinas, turinčias didelę sąnaudų ir energijos taupymą.
Injekcijų formavimo mašinos susideda iš tiektuvo arba „bunkerio“ mašinos viršuje; Ilga, cilindrinė šildoma statinė, į kurią sėdi didelis įpurškimo varžtas; vartai, kurie yra statinės gale; ir pasirinktas pelėsio įrankis, prie kurio vartai yra prijungti.
3 žingsnis: plastiko įšvirkštimas į formą
Kai išlydytas plastikas pasiekia statinės galą, vartai (kurie kontroliuoja plastiko įpurškimą) užsidaro ir varžtas juda atgal. Tai nubrėžia nustatytą plastiko kiekį ir padidina slėgį stūmokliniame varžte, paruoštu injekcijai. Tuo pačiu metu pelėsiai pusės yra arti vienas kito ir laikomi esant aukštam slėgiui, žinomu kaip spaustuko slėgis.
Injekcijos slėgis ir spaustuko slėgis turi būti subalansuotas, kad dalis būtų tinkamai susidaranti, o injekcijos metu nė vienas plastikas neišvengia įrankio. Pasiekus reikiamą slėgį įrankyje ir varžtme, vartai atsidaro, varžtas juda į priekį, o išlydytas plastikas įpurškiamas į formą.
4 žingsnis: Laikymo ir vėsinimo laikas
Kai didžioji dalis plastiko bus įšvirkšta į formą, nustatytu laikotarpiu jis laikomas slėgiu. Tai vadinama „laikymo laiku“ ir gali būti nuo milisekundžių iki minučių, atsižvelgiant į termoplastinio tipo ir dalies sudėtingumą. Šis laikymo laikas yra raktas į užtikrinimą, kad plastikinis pakuotų įrankį ir būtų teisingai suformuotas.
Po laikymo fazės varžtas atsitraukia, išlaisvindamas slėgį ir leisdamas dalį atvėsti pelėsyje, o plastikas sukietėja. Tai žinoma kaip „aušinimo laikas“, jis taip pat gali svyruoti nuo kelių sekundžių iki kelių minučių ir užtikrina, kad komponentas teisingai nusistatys prieš tai, kai jis bus išmestas ir baigtas gamybos linijoje.
5 žingsnis: Išmetimo ir apdailos procesai
Praėjus laikymo ir vėsinimo laikams, o dalis dažniausiai formuojasi, išmetimo kaiščiai ar plokštės išstumia dalis iš įrankio. Jie patenka į skyrių arba į konvejerio juostą mašinos apačioje. Kai kuriais atvejais gali prireikti apdailos procesų, tokių kaip poliravimas, mirimas ar perteklinio plastiko (žinomo kaip „Spurs“) pašalinimas, kuriuos gali užpildyti kitos mašinos ar operatoriai. Kai šie procesai bus baigti, komponentai bus paruošti supakuoti ir paskirstyti gamintojams.
Injekcijos liejimo parametrai plastiko įpurškimo formavimo mašina
Užpildymo slėgis, dar vadinamas tonažu, yra slėgis, reikalingas pelėsio pusėms laikyti įpurškimo etapo metu. Tai papildo taikomą įpurškimo slėgį. Skaičiuojant ir optimizuojant spaustuko slėgį, taip pat atsižvelgiama į dalies paviršiaus plotą, dalies gylį ir dydį.
Nepakankama pritaikyta užsegimo jėga gali sukelti išlydyto plastiko nutekėjimą ir blyksnių vystymąsi. Dėl per didelės pritaikytos spaustuko jėgos gali sukelti ne tik dalių defektus, bet ir pelėsio bei pačios įrangos nesėkmes. Suskaidyti hidrauliniai cilindrai, įtrūkusios plokštės ir pelėsio plokštės bei susmulkintos pelėsių angos yra keletas galimų įrangos žalą ilgainiui, kurį sukelia per didelė spaustuko jėga.
Injekcinis slėgis yra slėgis, kurį sukelia varžtas ar stūmoklis, kad išlydytas plastikas verčia per ertmes, kol jis bus užpildytas 95%. Išlydyto plastiko srauto charakteristikos, tokios kaip klampumas ir šlyties greitis, taip pat daro įtaką reikiamam įpurškimo slėgiui. Išlydyti plastikai, turintys didesnį klampumą, turi didesnį atsparumą srautui, todėl norint palaikyti šūvio tūrinį srautą, reikalingas didesnis injekcijos slėgis.
Taip pat turėtų būti kontroliuojamas įpurškimo slėgis. Nepakankamas įpurškimo slėgis gali sukelti iš dalies defektus ir ankstyvą išlydyto plastiko sukietėjimą pelėsių kanaluose. Per didelis įpurškimo slėgis sukelia slėgio kaupimąsi, nes vidinis slėgis ertmėse smaigalius, kai jis užpildytas 95%, o tai gali sukelti priešlaikinį pelėsio atidarymą.
Laikymo slėgis daromas po to, kai ertmė užpildoma 95%, kol sukietėja vartai. Tai yra maždaug pusė įpurškimo slėgio. Norint pagerinti suformuotos dalies kompaktiškumą ir kontroliuoti dalies susitraukimą ir aušinimą, būtina sulaikyti slėgį.
Injekcijos greitis nurodo sraigto ar stūmoklio judėjimo greitį, kad išlydytą plastiką perkeltų į pelėsių ertmes. Daugeliui programų naudinga maksimaliai padidinti injekcijos greitį, kad ertmės būtų kuo greičiau užpildytos išlydytu plastiku.
Veiksniai, į kuriuos reikia atsižvelgti perkant plastikines injekcijų formavimo mašinas
Kaip žino daugelis iš mūsų mašinų pramonėje, plastiko įpurškimo liejimas yra toks pat aktualus ir svarbus kaip ir bet kuris kitas apdirbimo procesas. Yra daug dalykų, į kuriuos reikia atsižvelgti svarstant plastikinės įpurškimo liejimo įrangą, tokią kaip: šūvio dydis, kaklaraiščio tarpas, išmetimo taktas, plokštelės dydis ir tonažas.
Šūvio dydis
Šūvio dydis geriausiai apibrėžiamas kaip maksimalus plastiko kiekis, kurį įpurškimo liejimo mašina gali įpurškti į liejimo ertmę per vieną liejimo ciklą. Ieškant mašinos visada yra geriausia praktika ieškoti mašinos, galinčios gaminti 30-40% didesnius kadro dydžius nei tai, ko reikalauja jūsų dalys.
Tonažas
Tokiu atveju turiu omenyje „spaustuko tonažą arba spaustuko slėgį“. Tai gali būti laikoma ta pačia koncepcija, kaip ir tiriant spaudos stabdžius. Naudojant spaudos stabdžius, tonažo galimybės matuojamos pagal tai, kiek tonų jėgos mašina gali nukreipti į ruošinį. Tačiau su plastikinės įpurškimo formavimo mašinomis tonažas matuojamas pagal tai, kiek tonų, su kuriais mašina sugeba suspausti plokšteles, kurios laiko pelėsio ertmę, ir sudaro plastiką, kuris įšvirkščiamas į minėtą ertmę, kad būtų pagaminta norima dalis.
Plateno dydis
Platenas yra „lentelė“ arba įrankis, laikantis pelėsio ertmę. Atskirstytas vienas nuo kito, pelėsis įdedamas ir saugiai pritvirtinamas prie plokščių. Kai du plokštumai susiburia ir laikomi potvynio slėgiu, plastikas kaitinamas, įšvirkštas slėgio, o po to jam leidžiama atvėsti per liejimo aušinimo ciklą. Čia plastikas įgauna sukietėjusią, galutinę formą ir toliau laikomas vietoje, turint daugybę tonų slėgio, kad išlaikytų norimą formą.
Tarpas tarp juostos
Plateno skylės leidžia praeiti per jį, išmesdami pelėsį. Tarpų tarpas yra apibrėžiamas kaip tarpas tarp horizontalių kaklaraiščio juostų injekcijos liejimo mašinoje. Iš esmės šis matavimas kartu su „Platen Max“ tarpais nustato maksimalų formų, kurias galima dėti į formavimo mašiną, dydį.
Išmetimo insultas
Paprasčiau tariant, išmetimo taktas yra mašinos, išstumiančios (išstumtą) galutinį ruošinį iš plokščių, veiksmas, naudojant išstūmimo kaiščius. Laidinimo mašinos išstūmėjas stumia prie išmetimo plokštės ant formos, iš esmės „kaiščiai“ arba strypai yra pritvirtinti prie šios plokštės ir atlieka stumiamąją operaciją suformuotoje dalyje po to, kai užfiksuotas plastikas ir pelėsis atsidarė.
„Wenzhou Jingfei“ plastikinės mašinos yra Wenzhou Ruiane, viename iš daugiausia garsių Mechanizmo miesto. Mūsų įmonė yra šilumos formavimo aparato gamyba, mūsų įmonė yra technologijų inovacijų įmonė, įskaitant mašinų projektavimą, atsarginių dalių gamybą, įmokas, komisinius ir pelėsių projektavimą ir tt. Mūsų įmonė naudoja šiuolaikinį profesionalų valdymą, vykdykite koncepciją „Geriausia kokybė yra pagrindinė pastato reputacija, dažniausiai svarbi“. Apdorojimo metu mes sunkiai kontroliuojame kokybę, atmetame visas diskvizifikavimo dalis. Rinkodaros metu ir po aptarnavimo mes teikiame geriausius savo klientų patarimus, padedame klientams sukurti gerą rinkodarą, padidinti konkurenciją mūsų klientams. Mūsų daugiausia produktai yra pp -550 automatinė termogoriaus mašina. Ši mašina yra mūsų techninė naujovė pagal rinkodaros prašymą. Ši mašina galėtų automatiškai maitinti lakštą, šildymą, formavimąsi, perforavimą, pjaustymą, sukravimą ir atliekų atkūrimą.


DUK
Populiarus Žymos: Plastikinė injekcijos formavimo mašina, Kinija, gamintojai, tiekėjai, gamykla, pritaikyta, kaina, kaina


